贴胶机贴偏、起皱、起泡、切不断?常见问题的原因与调整方法
贴胶机常见的胶带贴偏、位置不准、起皱起泡、裁切不断或拉丝、离型纸不分离等问题,多与工件固定、胶带张力、胶头压力、刀口状态和胶带规格有关。本文按现象列出原因和排查顺序,并说明什么情况该换机型或寄样评估。
东莞市壹星自动化设备有限公司 · 销售团队整理核对 更新: 约 4 分钟读完
要点速览
- 贴胶机的动作只有三步:工件固定、胶头按轨迹贴胶、自动裁切。排查时先分清问题出在哪一步,再按顺序检查,多数问题不用换零件。
- 贴偏、位置不准:先看工件是否每次都放到同一位置(治具、吸附),再看胶带是否在导向中跑偏,最后才是轨迹和原点设置。
- 起皱、起泡:多与压贴压力不均、胶带张力忽大忽小、工件表面有油污或脱模剂有关;较厚的泡棉胶、3M 胶对压贴要求更高。
- 切不断、拉丝、离型纸不分离:检查刀口是否有残胶或磨损、胶带是否超出机型标注的宽度范围(3-50mm 或 5-50mm)、是否选对了撕离型纸 / 不撕离型纸胶头。
- 换新胶带或新工件前先试贴几件;反复调整仍不理想时,把胶带和工件寄给壹星免费打样,确认机型是否匹配。
贴胶机的动作只有三步:工件固定、胶头按轨迹贴胶、自动裁切。出问题时,先分清是哪一步出的问题,再按下面的顺序检查。大多数问题是定位、张力、压力和刀口这些可以调整的因素,不需要换零件;反复调整仍不理想的,多半是胶带或工件和机型不匹配,寄样评估更省时间。
先判断是哪一类问题
| 现象 | 常见原因 | 先检查 |
|---|---|---|
| 胶带贴偏、每件位置不一样 | 工件没有每次放到同一位置;吸附不牢;胶带在导向里跑偏 | 治具 / 吸附、胶带穿带路径 |
| 位置整体偏移(每件偏得一样) | 轨迹起点或参数设置与工件不符 | 程序原点、贴胶起止位置 |
| 起皱、起泡、贴不实 | 压贴压力不均;胶带张力忽大忽小;工件表面有油污、脱模剂 | 压轮、放卷张力、工件表面 |
| 胶带翘边、贴后脱落 | 工件表面不平或有弧度;胶带偏硬;环境温度低 | 工件外形、胶带材质、现场温度 |
| 切不断、切口不齐、拉丝 | 刀口有残胶或磨损;胶带偏厚、黏性高;胶带超出机型标注范围 | 刀口、胶带规格 |
| 离型纸不分离、废料缠绕 | 胶头类型与胶带不匹配;收料路径没穿好 | 胶头型号、收废料路径 |
贴偏、位置不准
- 工件定位。 每件产品都要放到同一位置,由治具挡边或真空吸附固定。治具磨损、挡边松动、吸附面有碎屑漏气,都会让位置飘。先清洁吸附面,确认吸附有力,再检查治具。
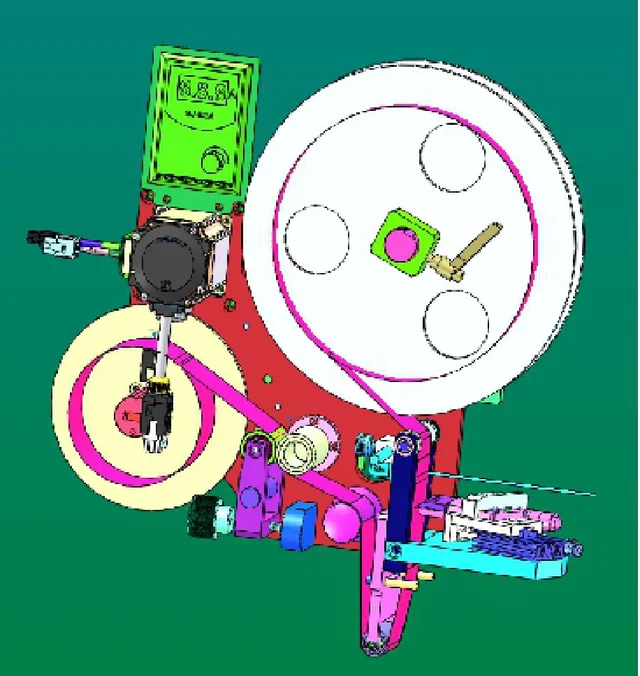
- 胶带跑偏。 胶带要在导向轮和胶头之间走直;料盘装偏、底纸宽度和导向间距不匹配,胶带会一边高一边低,贴出来就歪。重新穿带,调整导向。
- 原点和参数。 换了工件或治具后,贴胶起点、长度和间距要重新设置;整批都偏同一个方向,一般是程序原点没有改。
- 速度。 工件较轻或吸附面小时,过高的贴胶速度会把工件带动。先降速试贴,确认位置稳定后再提速。
起皱、起泡、贴不实
- 压贴压力。 压轮压力不足,胶带贴不实,会起泡;压力一边大一边小,胶带一边紧一边松,会起皱。调整压轮的压力和平行度。
- 放卷张力。 张力忽大忽小,胶带时松时紧,贴出来会有波浪。检查料盘阻尼、料卷是否松散。
- 工件表面。 注塑件上的脱模剂、金属件上的油污和灰尘,都会让胶带贴不牢。贴胶前清洁、干燥工件。
- 胶带与工件匹配。 偏硬的胶带贴在弧面上容易翘边;较厚的泡棉胶、3M 胶对压贴压力要求更高。胶带材质不能换时,寄样打样,确认压贴方式。
- 温度。 多数压敏胶在低温下黏性下降。冬季车间温度低时,贴后压合时间要更长一些,或把胶带和工件放到室温再贴。
切不断、切口不齐、拉丝
- 刀口残胶。 高黏性胶带用久了,刀口会积胶,先出现拉丝,再出现切不断。按班次清洁刀口。
- 刀口磨损。 清洁后仍切不齐,检查刀口是否有缺口或卷刃。
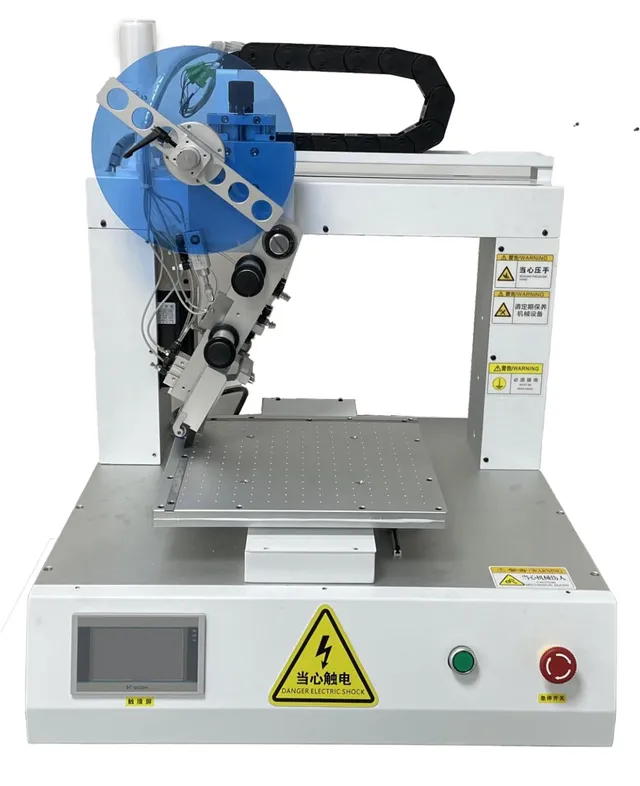
- 胶带规格。 标准机型的适用胶带宽度(底纸宽度)为 3-50mm 或 5-50mm,料盘内径 76mm、外径 250mm;桌面式、落地式两轴和胶头旋转机型需要 30mm 以上的胶带长度才能贴。超出范围的胶带,先寄样确认,不要硬用。
- 胶带厚度和黏性。 偏厚、黏性很高的胶带(如部分泡棉胶)对刀具的要求不同,必要时更换适合的刀具或调整切断动作。
离型纸的问题
双面胶、3M 胶这类带离型纸的胶带,离型纸怎么处理要在选型时定好:
- 贴好后离型纸留在工件上、由后道工序撕掉:用不撕离型纸胶头。
- 贴的同时把离型纸撕掉并收走:选配撕离型纸胶头或收废料胶头,或者用落地式平台旋转撕离型纸贴胶机。
三种贴胶头可以单独选配;离型纸不分离、废料缠绕,多半是胶头类型和胶带不匹配,或者收废料的路径没有穿好。
平时怎么预防
- 每班清洁刀口、压轮和吸附面上的残胶和碎屑。
- 胶带存放避免受潮、受压,开封后尽快用完;料卷松散的先绕紧再上机。
- 换胶带、换工件后先试贴几件,确认位置、平整度和切口,再正式生产。
- 保持工件干燥、清洁,注塑件注意脱模剂。
贴标机的保养清单同样适用于贴胶机的日常检查,见 贴标机日常保养与售后。
什么时候该换机型或寄样评估
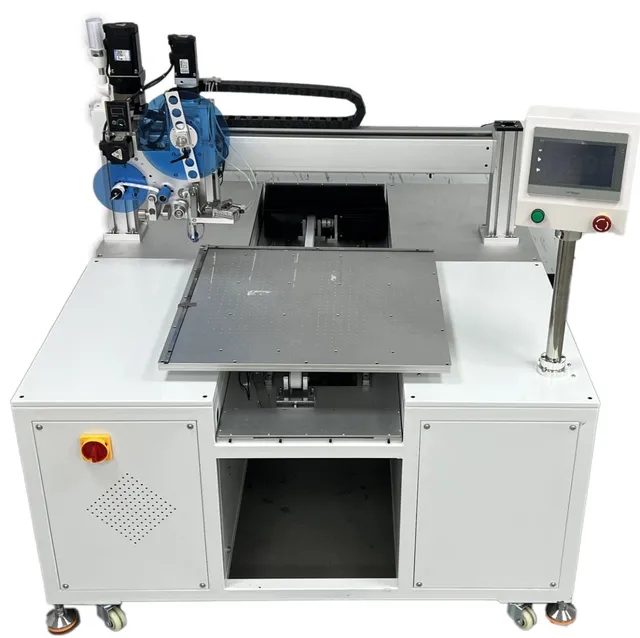
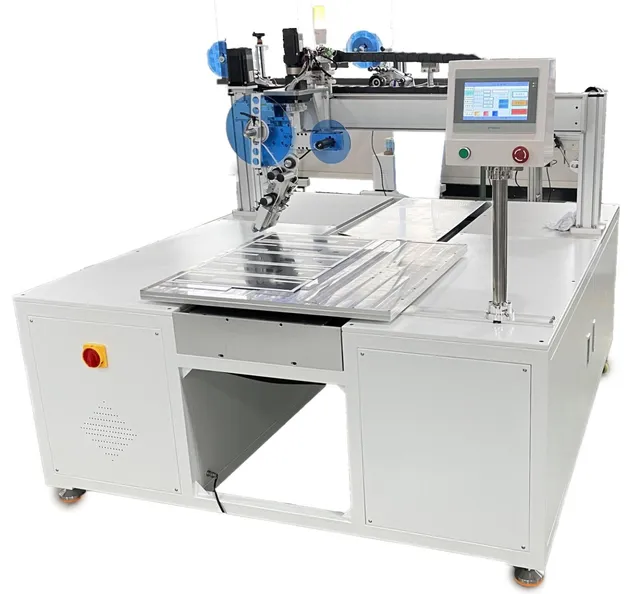
- 工件超过贴胶行程:桌面式为 300×300mm,落地式两轴和平台旋转机型为 650×650mm,胶头旋转机型为 500×1000mm,超出就要换机型或定制,见 贴胶机怎么选。
- 一个工件要贴多条、横竖都有:落地式胶头旋转贴胶机。
- 不平整、放不稳、吸不住的零件:双胶头磁吸下料贴胶机。
- 精度要求 ±0.5mm:视觉纠偏自动上下料贴胶机。
- 保护膜等宽幅材料:宽幅贴膜贴胶机,最宽 450mm。
常见问题
自己调不好怎么办?
壹星的设备投产后,由售后部负责维护与技术支持;设计机器的工程师同时负责装配、测试与售后。联系时请提供机型、铭牌照片、胶带规格和故障现象的视频。
换了一种新胶带,还能用原来的机器吗?
多数情况可以,但要重新调整张力、压力和切断参数,先试贴。胶带宽度、厚度或黏性变化较大时,建议把新胶带寄来打样确认。
新工件上机前要注意什么?
先确认工件尺寸在贴胶行程内、能被治具或吸附固定,再用新工件和胶带打样,确认位置、平整度和切口。壹星提供免费打样测试,见 为什么要先寄样打样。
发布:东莞市壹星自动化设备有限公司,本站所有机型的制造商;内容由销售团队整理并核对,画册中没有的数据不发布。 数据来源:壹星产品画册(PDF,28 页),精度不含产品、标签 / 胶带本身的误差。 更新: